
 中文简体
Ein einzelnes unterdimensioniertes federbelastetes Sicherheitsventil an einer Dampftrommel kann ein ganzes Kraftwerk außer Betrieb setzen. Dieses eine Gerät, nicht größer als eine Aktentasche, trägt die gesamte Last des Überdruckschutzes. Dennoch verbringen die meisten Beschaffungsingenieure weniger als 10 % ihrer Auswahlzeit mit dem Überdruckventil selbst – bis ein katastrophaler Ausfall daraus eine echte Krise macht. Dieser Leitfaden gliedert den Entscheidungsprozess in fünf umsetzbare Schritte: Verständnis des Funktionsprinzips, Vergleich von Ventiltypen, Entschlüsselung der ASME- und API-Anforderungen, Zuordnung von Materialien zu Prozessflüssigkeiten und Quantifizierung der Gesamtbetriebskosten.
Wie federbelastete Sicherheitsventile funktionieren
Ein federbelastetes Sicherheitsventil gleicht eine komprimierte Schraubenfeder gegen den auf eine Scheibe wirkenden Prozessdruck aus. Die Federvorspannung legt den Öffnungspunkt fest. Wenn der Systemdruck diesen eingestellten Druck überschreitet, hebt sich die Scheibe und das Ventil entlädt sich. Die Beziehung ist einfach: F_spring = P_set × A_disc , wobei A_disc die effektive Fläche der Scheibe ist, die dem Einlassdruck ausgesetzt ist. Sobald sich die Scheibe anhebt, wird ein größerer Bereich – häufig die gesamte Scheibenfläche – dem fließenden Fluid ausgesetzt, wodurch eine schnelle Aufspringcharakteristik entsteht, die bei Sicherheitsventilen für kompressible Flüssigkeiten üblich ist.
Die Sequenz folgt einem vorhersehbaren Zyklus. Wenn der Druck über den eingestellten Wert steigt, beginnt die Scheibe aufzubrechen. Bei einem Gas- oder Dampfbetrieb drückt die plötzliche Vergrößerung der freiliegenden Fläche die Scheibe innerhalb von 3–5 % über dem Sollwert vollständig auf. Flüssigkeitsventile öffnen jedoch langsamer, da die Flüssigkeit inkompressibel ist und ein plötzlicher Vollhub zu zerstörerischen Wasserschlägen führen kann. Nachdem das Überdruckereignis abgeklungen ist, setzt sich das Ventil wieder in den Sitz, wenn der Systemdruck unter den Abblasepegel fällt – normalerweise 2–7 % unter dem eingestellten Druck für kompressible Flüssigkeiten und 10–20 % für Flüssigkeiten.
Zwei interne Geometrien bestimmen die Leistung: konventioneller und ausgeglichener Balg. Bei herkömmlichen Ventilen ist die gesamte Tellerfläche dem Einlassdruck ausgesetzt, wodurch sie empfindlich gegenüber Gegendruck auf der Auslassseite sind. Ausgeglichene Balgkonstruktionen verwenden ein Balgelement, um die Scheibe vom Gegendruck zu isolieren. Dies ist wichtig, wenn der Entlastungsauslass an einen gemeinsamen Fackelkopf oder ein geschlossenes Abblasesystem angeschlossen ist. Viele federbelastete Sicherheitsventile können durch einfachen Austausch des internen Federmoduls von herkömmlichen auf Faltenbalgventile umgerüstet werden – ein kosteneffizienter Upgrade-Weg bei Brownfield-Anwendungen.
Federbelastete vs. vorgesteuerte vs. Balgventile: Ein direkter Vergleich
Drei Entlastungsventiltechnologien dominieren den Markt und jede zeichnet sich unter unterschiedlichen Anforderungen aus. Federbelastete Konstruktionen bleiben am gebräuchlichsten, da sie eine vollständige Öffnung ohne externe Energiequelle ermöglichen und einen erhöhten Gegendruck tolerieren, wenn sie mit einem Faltenbalg ausgestattet sind. Pilotgesteuerte Ventile hingegen verwenden ein kleines Pilotventil, um den Vordruck zu erfassen und Systemmedien zum Öffnen des Hauptventils zu leiten. Dies sorgt für eine engere Abschlämmung – oft 2 % – und hält nahezu die volle Kapazität bis zum Sollwert aufrecht. Der Kompromiss besteht in der Komplexität: Ein Pilotventil fügt einen kleinen Filter, eine Messleitung und mehr potenzielle Leckpfade hinzu.
Balgventile, unabhängig davon, ob sie in Feder- oder Pilotkonfiguration verwendet werden, verfügen über einen Metall- oder Elastomerbalg, um die Feder und Führung vor Prozessflüssigkeit zu schützen. Dies ist bei korrosiven Anwendungen, bei denen eine Produktverunreinigung der Feder zu einer sofortigen Abweichung des Sollwerts führen würde, nicht verhandelbar. Nachfolgend sortiert ein direkter Vergleich die wichtigsten Parameter für eine typische Dampfanwendung mit 2-Zoll-Öffnung und 150-Pfund-Klasse:
| Parameter | Federbelastet (konventionell) | Federbelastet (Faltenbalg) | Vorgesteuert |
|---|---|---|---|
| Blowdown-Bereich | 5–7 % | 5–7 % | 2–3 % |
| Gegendruckgrenze (% des eingestellten Werts) | 10 % | 50 % | 70 % |
| Abflusskoeffizient Kd | 0.975 | 0.975 | 0.975 |
| Leckage bei 90 % Ansprechdruck | Zero (Metallsitz) | Zero (Metallsitz) | Zero (weicher oder Metallsitz) |
| Minimaler Eingangsdruckverlust | 3 % | 3 % | 1 % |
| Relative Installationskosten | 1,0× (Grundlinie) | 1,4× | 2,2× |
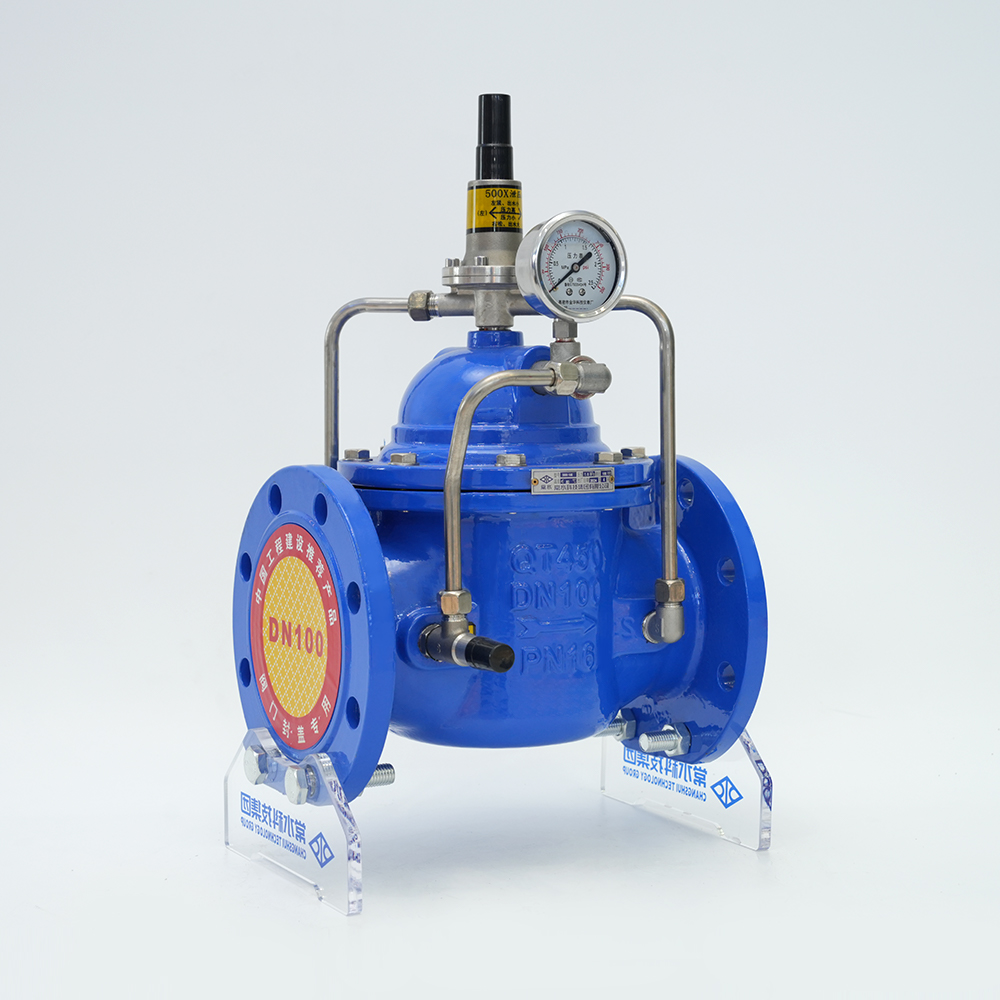
Für Dampf- und Reingasanwendungen mit stabilem Gegendruck bietet das federbelastete Faltenbalgventil das beste Verhältnis von Leistung und Kosten. Bei Flüssigkeitsanwendungen oder Anwendungen, die einen sehr niedrigen Rücksitzdruck erfordern, lohnt sich ein vorgesteuertes Ventil. Das herkömmliche federbelastete Sicherheitsventil ist die erste Wahl für eigenständige Entlüftungsschächte und nicht korrosive Flüssigkeiten, bei denen der Gegendruck unter 10 % des eingestellten Drucks bleibt. Federbelastete Überdruckventile aus Sphäroguss erfüllen dieses Profil für Wasser, nicht pulsierende Flüssigkeiten und Niederdruckdampf und bieten robusten Schutz ohne die zusätzlichen Kosten für Faltenbälge.
ASME Abschnitt I vs. Abschnitt VIII: Was ist der Unterschied bei federbelasteten Ventilen?
Die ASME-Zertifizierung ist kein einzelner Pass – sie teilt sich in zwei parallele Pfade mit deutlich unterschiedlichen Anforderungen auf. Abschnitt I behandelt Kessel; Abschnitt VIII regelt Druckbehälter. Die Unterscheidung ist am wichtigsten bei der eingestellten Drucktoleranz, dem Abblase-Akzeptanzfenster und der Art der Kapazitätszertifizierung, die das Ventil tragen muss. Die Wahl eines Abschnitt-VIII-Ventils für einen Kesselkopf kann zu einer nicht konformen Installation führen, selbst wenn die Modellnummer korrekt erscheint.
| Anforderung | ASME Abschnitt I (Kessel) | ASME Abschnitt VIII (Druckbehälter) |
|---|---|---|
| Drucktoleranz einstellen | ±1 % (oder ±15 psi, je nachdem, welcher Wert größer ist) | ±3 % (oder ±2 psi für ≤70 psig) |
| Blowdown-Akzeptanzband | 2–4 psi (oder 2–4 %, je nach Regelung) | Nicht ausdrücklich vorgeschrieben; typischerweise 5–10 % |
| Kapazitätszertifizierung | Der Vollhub-Durchflusstest gemäß UG-131 muss von einem von der ASME benannten Beobachter beobachtet werden | Der Kapazitätstest des Office of Licensed Engineer (OLE) wird akzeptiert. geringerer Verwaltungsaufwand |
| Ventilbestückung pro Gefäß | Mindestens ein Ventil; Mehrere Ventile sind nur zulässig, wenn die kombinierte Kapazität den Bedarf deckt | Mehrere Ventile erlaubt; gestaffelte Einstelldrücke sind bis zu 105 % des MAWP zulässig |
| Materialbeschränkungen | Gehäuse aus Kohlenstoffstahl mit Bronzeverzierung, von Temperaturen über 200 °C abgeraten; Gusseisen ist für Überhitzerauslässe verboten | Breitere Materialoptionen; Gusseisen ist bis zu den Klassen 125 und 250 zulässig |
Ein federbelastetes Sicherheitsventil mit der Aufschrift „Abschnitt I“ muss innerhalb der zwei Fuß des Kesselstutzens ohne dazwischenliegendes Absperrventil installiert werden. Ventile des Abschnitts VIII können weiter stromabwärts platziert werden, ein häufiger Fehler besteht jedoch darin, ein Ventil des Abschnitts I an einem stromabwärts gelegenen Abscheidegefäß zu installieren. Die Nichtübereinstimmung löst einen Verstoß bei der gerichtlichen Inspektion aus, der häufig einen Notfallaustausch des Ventils erfordert. Bei Systemen, die direkt an der Grenzlinie betrieben werden – beispielsweise einem großen Warmwasserspeicher in einem Fernwärmewerk – greifen viele Ingenieure wegen der zusätzlichen Sicherheitsmarge standardmäßig auf die Zertifizierung nach Abschnitt I zurück, auch wenn dies nicht unbedingt erforderlich ist.
Leitfaden zur Materialauswahl: Kohlenstoffstahl, Edelstahl und PTFE-ausgekleidete Ventile
Das Gehäuse- und Innengarniturmaterial eines federbelasteten Sicherheitsventils bestimmt, ob es die erste Charge korrosiver Produkte übersteht oder innerhalb weniger Wochen lautlos ausfällt. Drei Materialgruppen decken 90 % der industriellen Anwendungen ab: Kohlenstoffstahl (ASTM A216 WCB), Edelstahl (ASTM A351 CF8M) und PTFE-ausgekleidetes Sphäroguss. Die Entscheidung hängt von der Temperatur, der Korrosionsrate und davon ab, ob die Prozessflüssigkeit eine geringfügige Eisenverunreinigung verträgt.
| Servicemedium | Kohlenstoffstahl (WCB) | Edelstahl CF8M (entspricht 316L) | PTFE-ausgekleidetes duktiles Eisen |
|---|---|---|---|
| 200°C Sattdampf | Ja; 20 Jahre Lebensdauer, wenn der pH-Wert des Kondensats >7 ist | Ja; Kein zusätzlicher Nutzen, sofern keine Chloride vorhanden sind | Nein; maximale Betriebstemperatur 150°C |
| 30 %ige Salzsäure bei 25 °C | Nein; Korrosionsrate >5 mm/Jahr | Nicht empfohlen; Lochfraß in stehender Säure | Ja; Kein Metallkontakt |
| Trockener Stickstoff, 300 psig, Umgebungsdruck | Ja; Keine Korrosionsbedenken | Ja; Überspezifikation, höhere Kosten | Nicht erforderlich |
| Natriumhydroxid 20 % bei 80 °C | Ja; Spannungsrisskorrosion ab 50°C möglich, wenn Eigenspannung vorhanden ist | Ja; ausgezeichnete Beständigkeit | Ja; aber überprüfen Sie die NaOH-Permeationsrate bei der Temperatur |
| Entionisiertes Wasser bei 90°C | Ja; Die Aufnahme von Eisen ist für die Elektronik möglicherweise nicht akzeptabel | Ja; bevorzugt für hochreine Systeme | Ja; geeignet, aber beschränkt auf Niederdruckanwendungen |
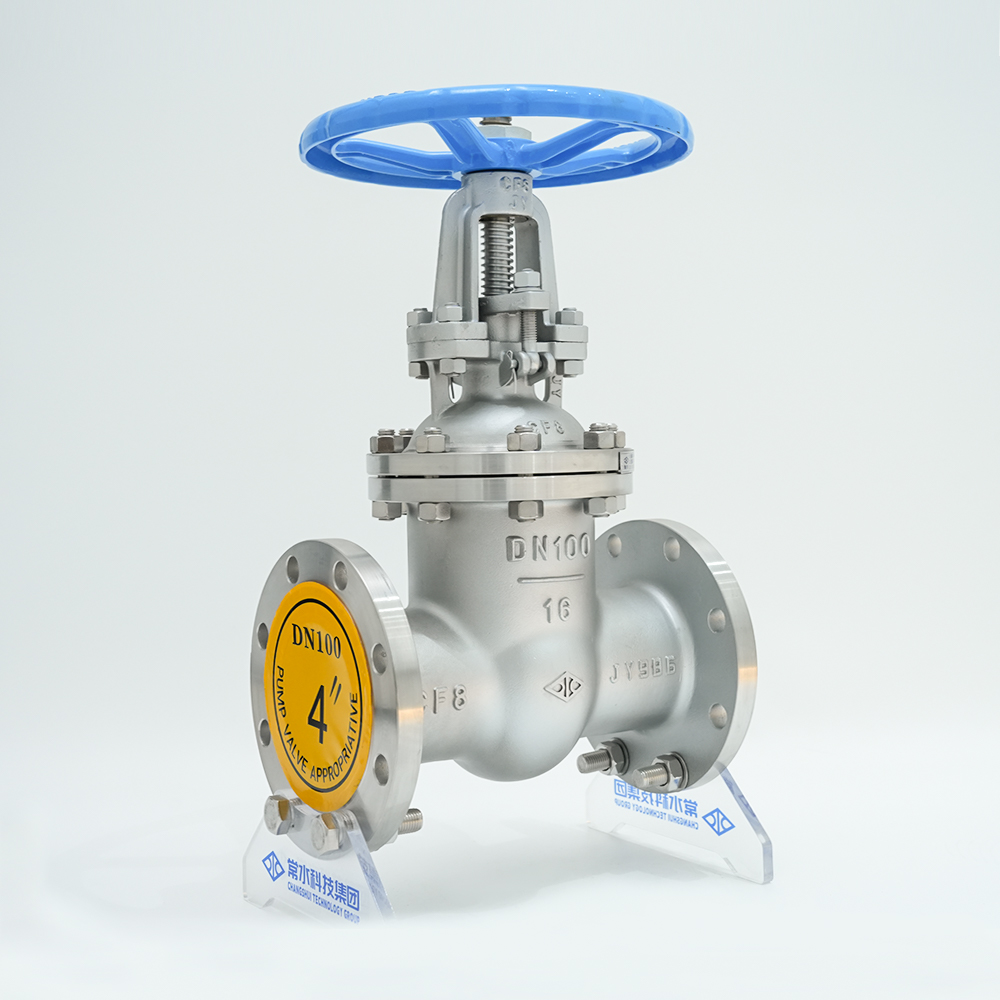
Kohlenstoffstahl bleibt die Standardwahl für Dampf, Luft und neutrale Flüssigkeiten bei moderaten Temperaturen. Die Kosten pro installiertem Pfund sind am niedrigsten und Ersatzteile sind überall verfügbar. Edelstahl ist immer dann erforderlich, wenn der Prozess eine Eisenverunreinigung nicht tolerieren kann oder wenn Chloride über 50 ppm vorhanden sind. PTFE-ausgekleidete Ventile, wie z Absperrschieber aus Sphäroguss Mit vollständiger Fluorpolymer-Auskleidung wird die Metallfreilegung vollständig vermieden, es ist jedoch eine Reduzierung der Temperatur und des Drucks erforderlich – typischerweise 10 % des Kaltarbeitsdrucks bei 150 °C. Bei aggressiven Säuren oder gemischtchemischen Abfallströmen amortisiert sich die ausgekleidete Option oft innerhalb von sechs Monaten, da ein vierteljährlicher Ventilaustausch entfällt.
Best Practices für die Installation: 5 kritische Fehler, die Sie vermeiden sollten
Selbst das am besten kalibrierte federbelastete Sicherheitsventil funktioniert bei falscher Installation schlecht. Jahrelange Anlagenaudits haben fünf wiederkehrende Fehler aufgedeckt, die die Entlastungskapazität beeinträchtigen oder den Verschleiß beschleunigen.
- Nicht vertikale Ausrichtung. Ein federbelastetes Sicherheitsventil muss innerhalb von 2 Grad zur wahren Vertikale montiert werden. Alles über 3 Grad führt dazu, dass die Scheibe an der Führung klemmt, was das Öffnen verzögert und die Abblasemenge erhöht. Installieren Sie eine Montagehalterung mit integrierter Wasserwaage oder verwenden Sie ein Laser-Ausrichtungswerkzeug, bevor Sie die Flanschschrauben festziehen.
- Gegendruck in der Auslassleitung übersteigt 10 % des eingestellten Drucks. Bei einem herkömmlichen Ventil erhöht der Gegendruck direkt die Schließkraft auf die Klappe und erhöht so den tatsächlichen Sollwert. Wenn der Auslasskopf an ein Fackelsystem angeschlossen ist, das während einer Abschlämmung mit 15 psig läuft, öffnet sich ein auf 100 psig eingestelltes Ventil effektiv bei 115 psig. Die Lösung besteht darin, auf ein Ventil mit Faltenbalg umzusteigen oder die Druckleitung zu überdimensionieren, um den Gegendruck unter 10 % des eingestellten Wertes zu halten.
- Eingangsdruckverlust über 3 %. Der Code (ASME VIII) verlangt, dass der nicht wiederherstellbare Druckverlust zwischen Behälter und Ventileinlass 3 % des eingestellten Drucks nicht überschreitet. Lange, unterdimensionierte Einlassleitungen oder ein Filter mit vollem Durchgang ohne Abblasebypass können leicht einen Verlust von mehr als 5 % verursachen, was zum Flattern des Ventils führt – einem schnellen Auf-Zu-Zyklus, der auf Sitz und Klappe schlägt. Erhöhen Sie den Durchmesser des Einlassrohrs um eine Größe oder kürzen Sie das Spulenstück, um innerhalb des Grenzwerts zu bleiben.
- Blockventil versehentlich geschlossen gelassen. Jedes zwischen dem geschützten Behälter und dem Entlastungsventileinlass installierte Absperrventil muss verriegelt oder mit einer Autoplombe geöffnet und monatlich überprüft werden. Eine einzige verpasste Aussperrung hat zu mehreren Kesselexplosionen geführt, die in ASME-Fallgeschichten dokumentiert sind. Verwenden Sie nach Möglichkeit einen Näherungssensor, der mit dem Leitstellen-DCS verkabelt ist.
- Mischen von Federmaterialien mit inkompatiblen Umgebungen. Standard-Federstahl (Chrom-Silizium) korrodiert im H2S-Betrieb über 50 ppm schnell, was zu Federentspannung und abweichenden Sollwerten führt. Für den Einsatz in sauren Umgebungen empfehlen wir Federn aus Inconel X-750 oder Hastelloy C-276. Der 600-Dollar-Addierer schützt ein 6.000-Dollar-Ventil und, was noch wichtiger ist, das Millionen-Dollar-Gefäß dahinter.
Fehlerbehebung bei häufigen Fehlern: Leckage, Rattern und Sitzverschleiß
Wenn ein federbelastetes Sicherheitsventil bei 85 % des eingestellten Drucks zu lecken beginnt oder während eines Tests klappert, ist die Ursache fast immer mechanisch und kein Kalibrierungsfehler. Die systematische Fehlerbehebung folgt einer logischen Kette: Sitzleckage, Scheibeninstabilität (Rattern), dann Materialverschlechterung.
| Symptom | Höchstwahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Das Ventil leckt unterhalb des eingestellten Drucks bei Umgebungstemperatur | Fremdkörper zwischen Sitz und Scheibe eingeschlossen; oder Sitzfehlausrichtung nach Temperaturwechsel | Führen Sie ein Heißdrehmoment des Düsensitzes durch. Einlass mit Stickstoff spülen. Wenn die Undichtigkeit weiterhin besteht, überprüfen Sie die Ebenheit des Sitzes unter Blaulicht und läppen Sie die Scheibe erneut oder ersetzen Sie sie. |
| Ventil klappert oder flattert während des Flüssigkeitsbetriebs | Der Eingangsdruckverlust übersteigt 3 % (siehe Installationsfehler Nr. 3) oder der Scheiben-/Hebemechanismus schwingt mit der Systempulsation mit | Durchmesser der Einlassleitung vergrößern; Fügen Sie einen Pulsationsdämpfer oder eine weichere Feder mit einem breiteren Abblaseband hinzu. Bei anhaltendem Flüssigkeitsrütteln sollten Sie die Umrüstung auf eine weich sitzende Scheibe in Betracht ziehen, um die Dämpfung zu erhöhen. |
| Sitzfläche mit drahtgezogenen Streifen erodiert | Kavitation bei teilweiser Öffnung im Flüssigkeitsbetrieb; oder austretendes Kondensat in Dampfleitungen | Installieren Sie einen nachgeschalteten Gegendruckregler, um einen minimalen Gegendruck aufrechtzuerhalten und Kavitation zu verhindern. Rüsten Sie auf einen Stellite 6-Hartschalensitz und eine Stellite 6-Scheibe auf. |
| Der Federsollwert ist um >5 % nach unten gewandert. | Federermüdung oder Spannungsentspannung, häufig durch Einwirkung von Temperaturen oberhalb der Nennleistung der Feder (typischerweise 450 °F für Chrom-Silizium). | Ersetzen Sie die Feder durch eine Hochtemperaturlegierung (Inconel 718). Stellen Sie sicher, dass die Belüftung der Motorhaube verhindert, dass Wärme aus den angrenzenden Rohrleitungen austritt. Setzen Sie den eingestellten Druck zurück und kennzeichnen Sie ihn. |
| Balgbruch (Balgventil) | Ermüdungsrisse durch übermäßige Vollhubzyklen; oder chemischer Angriff durch im Faltenbalg eingeschlossenes Kondensat | Balgelement austauschen. Fügen Sie in der Motorhaube ein Ablassloch hinzu, um eingeschlossene Flüssigkeiten abzulassen. Erwägen Sie, die Inspektionshäufigkeit auf alle sechs Monate zu erhöhen. |
Nach jeder größeren Reparatur – Läppen des Sitzes, Auswechseln der Feder oder Auswechseln der Scheibe – muss das Ventil zurückgesetzt und auf einem zertifizierten Prüfstand getestet werden. Ein einfacher Prüfstandstest mit Werkstattluft reicht für die Einhaltung nicht aus. Eine ASME-zertifizierte Reparaturwerkstatt führt einen vollständigen Einstelldruck- und Sitzdichtigkeitstest mit Stickstoff oder Dampf gemäß den ursprünglichen Verfahren des National Board Inspection Code (NB-23) durch. In vielen Anlagen ist ein federbelastetes Sicherheitsüberdruckventil als Ersatz auf rotierender Basis vorgesehen, so dass ein gleichwertiger Austausch möglich ist, während das ausgebauten Ventil zur Überholung geht, was die Ausfallzeit des Prozesses minimiert.
Kostenanalyse: Gesamtbetriebskosten für importierte vs. inländische Ventile
Der Kaufpreis eines federbelasteten 2-Zoll-Sicherheitsventils liegt je nach Material und Zertifizierung zwischen 400 und 3.000 US-Dollar. Bei einer Betriebsdauer von 10 Jahren macht die Erstanschaffung nur 12–15 % der Gesamtkosten aus. Service-Swaps, Ersatzteile und ein einziger ungeplanter Ausfall stellen die Einsparungen bei der Beschaffung in den Schatten. Bei einem echten TCO-Vergleich müssen die Anschaffungskosten, die Ersatzteilverfügbarkeit, die Reaktionszeit des technischen Supports und die erwarteten Intervalle zwischen Überholungen verglichen werden.
| Kostenkomponente | Importiertes Ventil (typische fernöstliche Quelle) | Haushaltsventil (z. B. Serie 500X) |
|---|---|---|
| Erstkauf eines Ventils | 1.200 $ | 1.800 $ |
| Ersatzteile (ein Satz Weichteile, Feder, Scheibe) | 900 $ (60 Tage Vorlaufzeit) | 450 $ (im Land vorrätig) |
| Jährliche Inspektion und Rezertifizierung (2 Zyklen über 5 Jahre) | 600 $ (an ein Drittlabor gesendet; 4-wöchige Bearbeitungszeit) | 400 $ (zertifiziertes lokales Servicecenter; 5-tägige Bearbeitungszeit) |
| Ungeplante Ausfallkosten – unter der Annahme eines Ausfalls in 5 Jahren (Arbeitsausfall in der Produktion, 36 Stunden) | 14.000 US-Dollar (verzögerte Ersatzteile verlängern den Ausfall) | 8.000 $ (Express-Teileversand reduziert Ausfallzeiten um 18 Stunden) |
| Technischer Support (technische Anrufe, Beratung vor Ort) | 0 $ (eingeschränkter E-Mail-Support, Sprachbarriere) | 0 $ (direkte Antwort des Technikers innerhalb von 4 Stunden) |
| Gesamtbetriebskosten über 5 Jahre | 16.700 $ | 10.650 $ |
Die Inlandsoption weist trotz eines um 50 % höheren Anfangspreises 36 % niedrigere Gesamtkosten auf. Der Swing-Faktor ist die Ausfallzeit: Ein einziger 36-Stunden-Ausfall aufgrund eines fehlenden Ersatzteils macht 15 Jahre Kaufpreisersparnis zunichte. In einer Chemiefabrik, die ein Produkt im Wert von 5.000 US-Dollar pro Stunde produziert, ist die Rechnung sogar noch einseitiger. Viele Betriebszuverlässigkeitsmanager verlangen heute eine lokale Bestandsaufnahme eines kompletten Ersatzventils pro kritischem Service, das am Standort oder in einem regionalen Lager mit 24-Stunden-Garantie gelagert wird. Diese Strategie passt effektiv zu Flanschschieber aus Edelstahl zur Isolierung und ein spezielles Entlastungsventilgehäuse, um sicherzustellen, dass ein Ausfall einer einzelnen Einheit niemals die Schutzschicht isoliert.